

18232796661
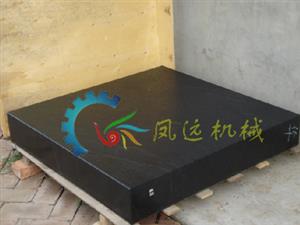
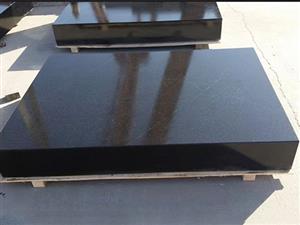
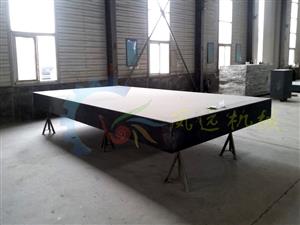
铸铁平台的具体加工过程
先 进行模具制作,按图纸尺寸放出铸造和加工余量,制作砂箱;采用树脂砂造型,配好型砂后舂实、起模、合箱,浇注HT200或HT250铁水。铸件冷却后开箱清砂,打掉浇冒口,初步清理表面粘砂与飞边毛刺。
毛坯完成后先做第 一次人工时效,把铸件放进时效炉,500–550℃保温数小时再缓慢随炉冷却,释放铸造内应力,防止后续变形。之后上龙门铣床或龙门刨进行粗加工,留3–5mm精加工余量,把上下平面、侧面大致铣平。
粗加工后须安排二 次时效(自然时效或低温时效),进一步消除粗切削带来的加工应力,这个环节对平台精度稳定性很关键,不能省略。
时效合格后进入精加工:在精密龙门铣或落地镗上精铣,控制平面度、表面粗糙度;按照图纸加工T型槽、地脚螺栓孔、起重孔,槽口与孔位尺寸严格把控。
精度检验:用水平仪、平尺、量块检测工作面平面度、直线度,按等级1、2、3级判定是否达标;清理铁屑油污,刷防锈底漆,做好标识,完成成品。

产品目录
联系方式
泊头市凤远机械铸业有限公司
地址: 河北省泊头市交河西工业集中区
手机: 18232796661微信同号
Q Q: 594457355
地址: 河北省泊头市交河西工业集中区
电话: 0317-8176908
0317-8036020
传真: 0317-8176910手机: 18232796661微信同号
Q Q: 594457355
企业邮箱:fyjxlj@163.com
18232796661@163.com
友情链接
公司名称:泊头市凤远机械铸业有限公司 公司地址:河北省泊头市交河西工业集中区 电话:0317-8176908 传真:0317-8176910 手机:18232796661 网址:http://www.fyjxlj.com
泊头市凤远机械铸业有限公司 2011(C)版权所有 并对网站所有内容保留解释权 冀ICP备15006117号-2

冀公网安备 13098102000329号
PowerBy:速贝·网搜宝 网站建设:中科四方 技术支持:速贝微博