

18232796661
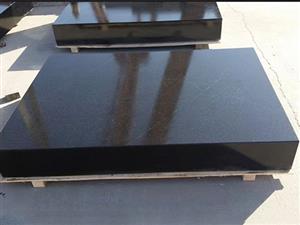
二维柔性焊接平台制作流程
1. 图纸与备料:按客户尺寸、孔距要求出加工图纸;选用HT250灰铸铁,制作木模,预留铸造收缩量。
2. 树脂砂造型、熔炼浇注:中频炉熔炼铁水,树脂砂造型,工作面朝下浇注;自然冷却,打箱清砂,去除冒口飞边,毛坯探伤,剔除气孔、裂纹缺陷。
3. 毛坯时效(关键):人工退火550~600℃保温,炉冷,消除铸造内应力,防止后期变形。
4. 粗加工:龙门铣粗铣上下平面,预留1~1.5mm精加工余量,粗铣底部加强筋。
5. 二次时效:粗加工后再次去应力(振动时效或低温退火),释放机加工产生应力。
6. 精加工:龙门磨/导轨磨精磨工作面,保 证平面度;按矩阵坐标加工定位孔,控制孔距、孔垂直度公差,去毛刺。
7. 表面处理:非工作面喷漆;工作面发黑防锈,清理铁屑油污。
8. 成品检验:检测平面度、孔位置度、平行度;核对尺寸精度,出具检验报告。
9. 打包出厂,配套可调支撑地脚。
2. 树脂砂造型、熔炼浇注:中频炉熔炼铁水,树脂砂造型,工作面朝下浇注;自然冷却,打箱清砂,去除冒口飞边,毛坯探伤,剔除气孔、裂纹缺陷。
3. 毛坯时效(关键):人工退火550~600℃保温,炉冷,消除铸造内应力,防止后期变形。
4. 粗加工:龙门铣粗铣上下平面,预留1~1.5mm精加工余量,粗铣底部加强筋。
5. 二次时效:粗加工后再次去应力(振动时效或低温退火),释放机加工产生应力。
6. 精加工:龙门磨/导轨磨精磨工作面,保 证平面度;按矩阵坐标加工定位孔,控制孔距、孔垂直度公差,去毛刺。
7. 表面处理:非工作面喷漆;工作面发黑防锈,清理铁屑油污。
8. 成品检验:检测平面度、孔位置度、平行度;核对尺寸精度,出具检验报告。
9. 打包出厂,配套可调支撑地脚。

产品目录
联系方式
泊头市凤远机械铸业有限公司
地址: 河北省泊头市交河西工业集中区
手机: 18232796661微信同号
Q Q: 594457355
地址: 河北省泊头市交河西工业集中区
电话: 0317-8176908
0317-8036020
传真: 0317-8176910手机: 18232796661微信同号
Q Q: 594457355
企业邮箱:fyjxlj@163.com
18232796661@163.com
友情链接
公司名称:泊头市凤远机械铸业有限公司 公司地址:河北省泊头市交河西工业集中区 电话:0317-8176908 传真:0317-8176910 手机:18232796661 网址:http://www.fyjxlj.com
泊头市凤远机械铸业有限公司 2011(C)版权所有 并对网站所有内容保留解释权 冀ICP备15006117号-2

冀公网安备 13098102000329号
PowerBy:速贝·网搜宝 网站建设:中科四方 技术支持:速贝微博