

18232796661
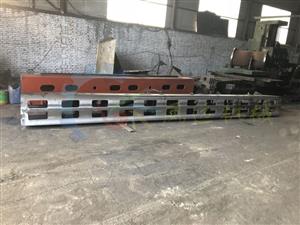
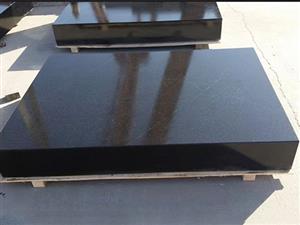
T型槽平台开槽加工过程
T型槽平台开槽加工分为前期准备、粗加工、精加工、修整检测四个阶段,全程严控精度,避免变形误差。
加工前先对铸铁平台毛坯进行时效处理,消除内应力,清理表面氧化皮与缺陷。依据图纸标注的槽距、槽深、槽宽划线定位,校准基准平面,保 证开槽位置精 准,随后将平台平稳装夹在机床工作台,均匀固定压紧,防止加工震动变形。
开槽首先 进行粗加工,选用适配铣刀,调低切削速度、控制进给量,逐层铣削多余余量。粗加工不追求尺寸精 准,主要快速成型,预留0.2至0.5毫米精加工余量,同时持续加注切削液降温,避免平台热变形。
粗加工完成、工件自然冷却后开展精加工,微调机床参数,匀速切削,精 准保 证T型槽的槽壁垂直度、槽底平整度以及各槽平行度,严格把控槽间距误差。
加工结束后,使用工具去除槽口、槽底毛刺飞边,对槽口均匀倒角。利用卡尺、水平仪等工具全面检测槽体尺寸、直线度和整体平面精度,复检合格后完成开槽加工,保 障平台后续装夹、定位的使用性能。


产品目录
联系方式
泊头市凤远机械铸业有限公司
地址: 河北省泊头市交河西工业集中区
手机: 18232796661微信同号
Q Q: 594457355
地址: 河北省泊头市交河西工业集中区
电话: 0317-8176908
0317-8036020
传真: 0317-8176910手机: 18232796661微信同号
Q Q: 594457355
企业邮箱:fyjxlj@163.com
18232796661@163.com
友情链接
公司名称:泊头市凤远机械铸业有限公司 公司地址:河北省泊头市交河西工业集中区 电话:0317-8176908 传真:0317-8176910 手机:18232796661 网址:http://www.fyjxlj.com
泊头市凤远机械铸业有限公司 2011(C)版权所有 并对网站所有内容保留解释权 冀ICP备15006117号-2

冀公网安备 13098102000329号
PowerBy:速贝·网搜宝 网站建设:中科四方 技术支持:速贝微博