

18232796661
铸铁试验平台生产时注意什么
1. 材质与配料
应选用HT200、HT250或HT300等高强度灰铸铁,严格控制碳、硅含量及碳当量,保 证组织致密、石墨形态均匀。配料需准确,避免使用过多回炉料或杂质,防止产生夹渣、气孔等缺陷。
2. 铸造工艺控制
合理设计浇注系统与冒口,保 证顺序凝固,减少缩孔、缩松;控制浇注温度与速度,避免冷隔、浇不足。铸件壁厚应均匀,转角处设置圆角,防止应力集中和裂纹。
3. 消除内应力(关键)
铸件须经充分退火处理(通常500~600℃保温后缓慢冷却),消除铸造残余应力。否则平台在后续加工和使用中会变形,导致平面度超差。平台常需自然时效与人工时效结合。
4. 加工与基准选择
粗加工后应留足余量并再次时效;精加工时以已加工面为基准,采用"基准统一"原则,先加工底面或侧面作为定位基准,再加工工作面。加工过程要控制切削力和夹紧力,避免弹性变形影响精度。
5. 精度检验与稳定性
按标准(如GB/T 22095)检验平面度、平行度、垂直度及表面硬度。高精度平台需进行稳定性考核——加工后放置一段时间(数周至数月)复测,确认精度无明显变化方可出厂。
6. 表面处理与防护
应选用HT200、HT250或HT300等高强度灰铸铁,严格控制碳、硅含量及碳当量,保 证组织致密、石墨形态均匀。配料需准确,避免使用过多回炉料或杂质,防止产生夹渣、气孔等缺陷。
2. 铸造工艺控制
合理设计浇注系统与冒口,保 证顺序凝固,减少缩孔、缩松;控制浇注温度与速度,避免冷隔、浇不足。铸件壁厚应均匀,转角处设置圆角,防止应力集中和裂纹。
3. 消除内应力(关键)
铸件须经充分退火处理(通常500~600℃保温后缓慢冷却),消除铸造残余应力。否则平台在后续加工和使用中会变形,导致平面度超差。平台常需自然时效与人工时效结合。
4. 加工与基准选择
粗加工后应留足余量并再次时效;精加工时以已加工面为基准,采用"基准统一"原则,先加工底面或侧面作为定位基准,再加工工作面。加工过程要控制切削力和夹紧力,避免弹性变形影响精度。
5. 精度检验与稳定性
按标准(如GB/T 22095)检验平面度、平行度、垂直度及表面硬度。高精度平台需进行稳定性考核——加工后放置一段时间(数周至数月)复测,确认精度无明显变化方可出厂。
6. 表面处理与防护
工作面通常需刮研或精磨,保 证接触精度;非加工面做防锈处理,防止运输、存放中锈蚀影响精度。
材质合格、退火充分、基准统一、时效稳定是保 证铸铁试验平台质量的四大要点。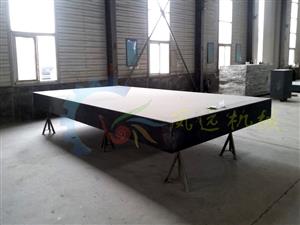
产品目录
联系方式
泊头市凤远机械铸业有限公司
地址: 河北省泊头市交河西工业集中区
手机: 18232796661微信同号
Q Q: 594457355
地址: 河北省泊头市交河西工业集中区
电话: 0317-8176908
0317-8036020
传真: 0317-8176910手机: 18232796661微信同号
Q Q: 594457355
企业邮箱:fyjxlj@163.com
18232796661@163.com
友情链接
公司名称:泊头市凤远机械铸业有限公司 公司地址:河北省泊头市交河西工业集中区 电话:0317-8176908 传真:0317-8176910 手机:18232796661 网址:http://www.fyjxlj.com
泊头市凤远机械铸业有限公司 2011(C)版权所有 并对网站所有内容保留解释权 冀ICP备15006117号-2

冀公网安备 13098102000329号
PowerBy:速贝·网搜宝 网站建设:中科四方 技术支持:速贝微博